

חומרי דבק נשברים או נכשלים במהלך פריקת הפסולת? אין להתעלם מסיבות אלו!
זוהי תופעה נפוצה שבה חומרי תוויות דביקות חווים קריעת קצוות במהלך חיתוך קוביות-. ברגע שמתרחשת קריעה, המפעילים צריכים לעצור את המכונה כדי לארגן מחדש את קצוות הפסולת, מה שגורם להפחתת יעילות הייצור ובזבוז חומרי גלם מוגברת. אז מהן הסיבות לקריעת קצוות במהלך חיתוך-מות של חומרי תוויות דביקות, וכיצד ניתן לטפל בהן?01 חוזק מתיחה נמוך של החומר עצמו המוביל לקריעת קצוות. חומרים מסוימים, כגון נייר מצופה (הידוע גם בשם נייר אמנות מראה), הם בעלי סיבים קצרים והם שבירים יחסית. במהלך תהליך החיתוך והסילוק של התבנית, חוזק המתיחה של קצה הפסולת נמוך מכוח משיכת הפסולת של הציוד, מה שהופך אותו לנטייה להיקרע. במקרים כאלה, יש צורך למזער את כוח משיכת הפסולת של הציוד ככל האפשר. אם התאמת כוח המשיכה לרמה הנמוכה ביותר עדיין לא פותרת את הבעיה, יש לעצב את קצה הפסולת רחב יותר בשלב המוקדם של תכנון התהליך כדי להבטיח שקריעת קצה לא תתרחש לעתים קרובות במהלך חיתוך קוביות-.02 עיצוב תהליך לא סביר / קצוות פסולת צרים מדי המובילים לקריעה. חלק מחברות עיבוד תוויות דבק, עקב מגבלות ציוד, צריכות למקם את הקו המקווקו ואת התבנית הגבולית על אותה תחנת חיתוך תבנית-. בנוסף, בהשפעת גורמי עלות ומחיר, קצה הפסולת מתוכנן לרוב להיות צר מאוד, בדרך כלל ברוחב של 1 מ"מ בלבד. תהליך חיתוך- זה מציב דרישות גבוהות מאוד לחומרי התוויות, וכל חוסר זהירות עלול לגרום לקריעת קצוות, ובכך להשפיע על יעילות הייצור. מומלץ שחברות לעיבוד תוויות דבק, במידת האפשר, יפרידו את הקווים המקווקוים-הקלים מגבולות התווית במהלך חיתוך המות-. זה לא רק מפחית את תדירות קריעת הקצוות אלא גם מגדיל מאוד את מהירות החיתוך של-התבניות. עבור חברות ללא תנאים כאלה, ניתן לבצע התאמות על ידי שינוי פרופורציית הקו המקווקו או הסרת חלקים מהקו המקווקו המשתרע מעבר לגבול התווית.03 פגמים בחומרי גלם המובילים לקריעת קצוות נקודות פגומות בחומרי התוויות הדביקות עלולות לגרום גם לקריעת הקצוות. קל יחסית לזהות בעיה זו ולא נדון בה בהרחבה כאן. יש לציין שחלק מהקצוות הפגומים בחומרי דבק הם קטנים ולא קל להבחין בהם; נדרשת בדיקה קפדנית. כאשר מתרחשות בעיות כאלה, הסר את החומרים הפגומים לפני החיתוך-.04 זרימת דבק מוגזמת או ציפוי דבק רב מדי המוביל לקריעת קצוות. בדרך כלל, לאחר חיתוך הציוד-, החומר הדבק אינו מועבר מיד לפינוי פסולת אלא מועבר למרחק מסוים לפני ההגעה לתחנת הפסולת. אם הדבק מצופה עבה מדי, הוא עלול לזרום בחזרה במהלך ההובלה מתחנת החיתוך-לתחנת הפסולת, ולגרום למשטחי התוויות שכבר חתכו להיצמד זה לזה, מה שגורם לקריעה בעת משיכת קצוות הפסולת. באופן כללי, כמות הציפוי של דבקים אקריליים על בסיס מים- צריכה להיות בין 32-22 גרם למטר מרובע ל-18 מ"ר למטר מרובע. דבקים צריכים להיות בין 15-18 גרם למ"ר. חריגה מטווחים אלה מגדילה באופן משמעותי את הסבירות לקריעת קצה הפסולת. חלק מהדבקים, אפילו בכמויות קטנות, עלולים לגרום להידבקות פסולת עקב נזילות גבוהה.
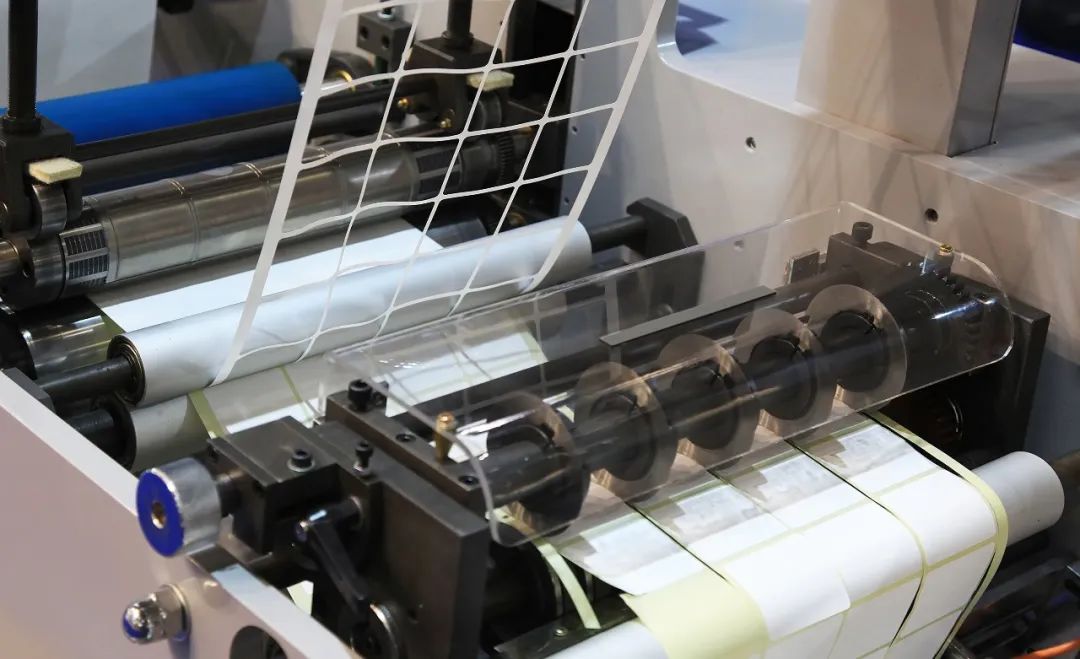
כאשר נתקלים בבעיה מסוג זה, ניתן לראות תחילה האם קיימת תופעת מיתרים חמורה בין קצה הפסולת לתווית. אם המיתרים רציניים, זה מצביע על כך שציפוי הדבק עבה מדי או בעל נזילות גבוהה. ניתן לפתור בעיה זו על ידי מריחת תוסף שמן סיליקון על חותך המטות או על ידי חימום באמצעות מוט חימום חשמלי. תוסף שמן הסיליקון יכול להאט ביעילות את זרימת הדבק בחזרה, בעוד שחימום חומר ההדבקה הרגיש ללחץ יכול לרכך במהירות את הדבק, ובכך להפחית את מידת המחרוזת.
05 פגמים בחותך המטות המובילים לשבירת קצוות פסולת
חותכי מתות פגומים יכולים גם לגרום בקלות לקצה הפסולת להישבר. לדוגמה, חריץ קטן בקצה הלהב יכול למנוע חיתוך מלא של חומר הפנים הדביק. החלקים הלא חתוכים נושאים מתח רב יותר בהשוואה לאזורים אחרים, מה שהופך אותם לנטייה להישבר. קל יחסית לזהות תופעה זו, שכן השבירה מתרחשת במקום קבוע. במקרים כאלה, יש לתקן את התבנית הפגומה לפני השימוש בה לחיתוך תבנית.