

מדריך מעשי- לתיקון פגמים בהטבעה הולוגרפית בלייזר על חפיסות סיגריות
נייר כרטיסי לייזר הולוגרפי, הודות להשפעות האופטיות הדינמיות הייחודיות שלו וביצועים יוצאי דופן נגד-זיופים, נעשה שימוש נרחב במזון, תרופות, טבק, אלכוהול ומתנות-יוקרתיות, כפי שמוצג באיור 1. טכנולוגיה זו משתמשת בתהליך הבלטה הולוגרפית בלייזר כדי להעביר במדויק תמונות הולוגרפיות של מבנה הולוגרפי של נייר מיקרו על פני השטח. בשילוב עם תהליך ציפוי אלומיניום ליצירת ברק מתכתי, האריזה מציגה אפקט ויזואלי צבעוני, תלת-מימדי תחת אור טבעי.
מכיוון שתהליך הבלטה בלייזר הולוגרפי כולל שלבים מרובים כמו פוטוליתוגרפיה והטבעת לייזר עם ציפוי אלומיניום ואקום, הייצור יכול להיות מושפע בקלות ממאפייני החומר, הגדרות הציוד וגורמים סביבתיים, מה שמוביל לבעיות איכות כגון תמונות מטושטשות, דפוסים לא מיושרים ועיצובים מתוחים או מעוותים. מאמר זה סוקר באופן שיטתי את נקודות המפתח של בקרת איכות עבור נייר כרטיס לייזר הולוגרפי ומציע פתרונות אופטימיזציה של פרמטרים ובדיקה מקוונת עבור פגמים נפוצים בתהליך הבלטה בלייזר הולוגרפי, במטרה לספק תמיכה תיאורטית והדרכה מעשית לשיפור התפוקה והפחתת עלויות הייצור.
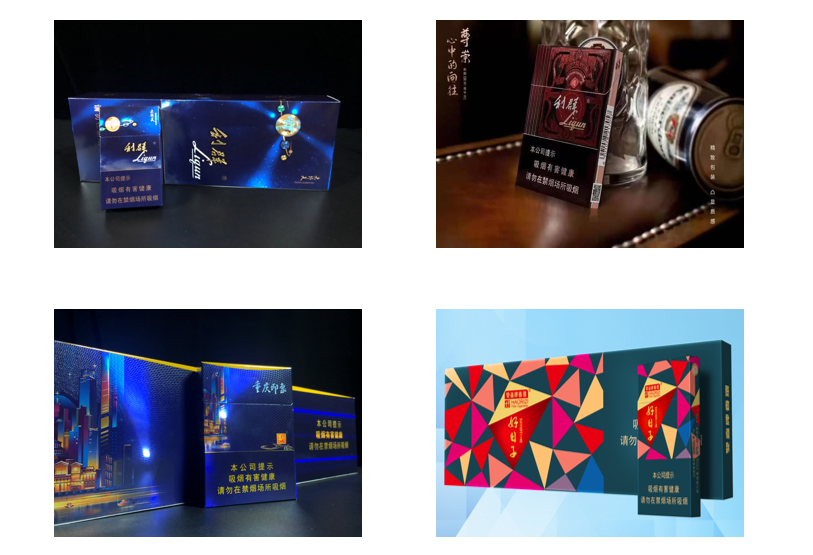
איור 1 אפקט היישום של קרטון לייזר בחפיסות סיגריות
נקודות מפתח לבקרת איכות בהטבעת קרטון לייזר הולוגרפית
בשל המאפיינים האופטיים והחומריים של קרטון הלייזר, כמו גם הגדרות הציוד וגורמים סביבתיים, זה מאתגר לנטר ולשלוט באיכות המוצר במהלך תהליך ההבלטה, מה שהופך את הסיכוי של פגמים בלייזר. כדי להבטיח איכות עקבית על פני אותה אצווה או אפילו אצווה שונה של מוצרי לייזר, להפחית בזבוז של סרט הלייזר ולצמצם עלויות, יש ליישם אמצעי בקרת איכות במספר שלבים, כפי שמוצג באיור 2.
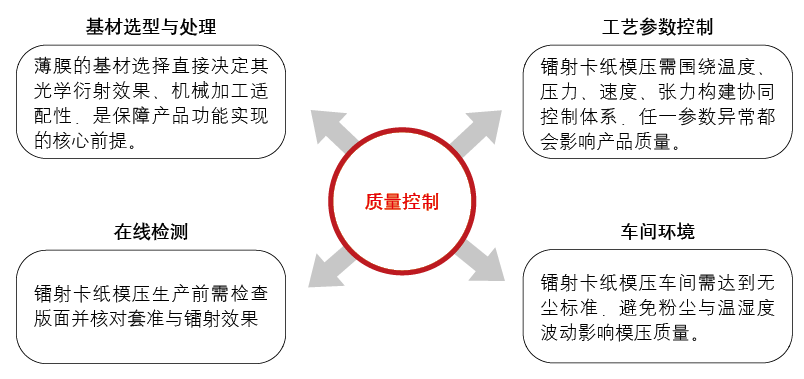
איור 2 נקודות מפתח לבקרת איכות בתהליך יציקת נייר כרטיס לייזר הולוגרפי
01/ בחירת מצע וטיפול
נכון לעכשיו, רוב קרטון הלייזר בשוק משתמש בסרט BOPET (פוליאסטר בעל כיוון דו-צירי) כסרט הבסיס. בהשוואה לסרט BOPP (פוליפרופילן בכיוון דו-צירי), ל-BOPET יש צפיפות גבוהה יחסית ומציע עמידות כימית מעולה, עמידות בחום, עמידות בפני שחיקה, עמידות לחות ומים, ויכולת הסתגלות לעיבוד משני. מכיוון שלסרטי BOPET יש ספיגה גבוהה על פני השטח, יש לשים לב לאבק ולזיהומים אחרים במהלך האחסון. בנוסף, כדי למנוע עיוות של הסרט עקב טמפרטורות הסביבה, הטמפרטורה והלחות במהלך האחסון במחסן צריכות להיות מתונות.
איכות ציפוי הסרט משפיעה ישירות על האיכות והאפקט לאחר הדפוס, ולכן במהלך תהליך הציפוי, יש לשלוט על עובי הציפוי כראוי ב-2 ~ 3 מיקרומטר. לגלגלת האנילוקס הקרמית הנפוצה יש ספירת רשת של 150 רשתות, חור חלת דבש של 60 מעלות ודפנות בצורת U-; אם משתמשים בגלגלות אנילוקס מתכת, ספירת הרשת צריכה להיות 150~160 mesh, ויש לשלוט בכמות היבשה של הציפוי בטווח של 1.0~2.0g/㎡ כאשר תכולת המוצק של נוזל החומר היא 16%. ביניהם, לגלילי אנילוקס מתכת יש יתרונות כמו עלויות רכש ראשוניות נמוכות, מחזורי עיבוד קצרים ותחזוקה נוחה, אך עמידותם לבלאי, דיוק ההדפסה, עמידותם בפני קורוזיה ויציבותם התרמית חלשים יחסית; גלילי אנילוקס קרמיים בולטים בעמידות בפני שחיקה, דיוק בהעברת דיו, עמידות בפני קורוזיה ויציבות-לטווח ארוך, מה שהופך אותם מתאימים לתרחישי הדפסה עדינה-במהירות גבוהה. עם זאת, יש להם חסרונות כמו עלויות רכש ראשוניות גבוהות ומחזורי עיבוד ארוכים.
02/ בקרת פרמטרים של תהליך
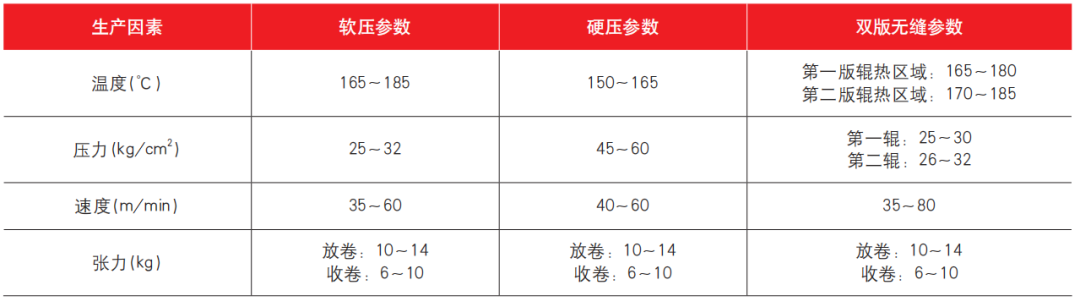
בתהליך היציקה מעורבים גורמי ייצור כמו טמפרטורה, מתח, לחץ ומהירות, שלכל אחד מהם יש השפעה מכרעת על איכות הסרט המוגמר. לכן, במהלך הייצור, יש לבצע התאמות עדינות בהתאם לתנאי הייצור בפועל, כאשר טווח ההתאמה מוצג בטבלה 1.
טבלה 1 טבלת פרמטרים של תהליך דפוס
עבור תהליך היציקה ההולוגרפי, טמפרטורה, מהירות, לחץ ומתח אינם פרמטרים עצמאיים, אלא "מערכת בקרה משותפת" שנוצרה סביב שכפול מדויק של מבני מיקרו-ננו, הבטחת פעולת סרט יציבה ואיזון יעילות הייצור. כל התאמה או שינוי בכל פרמטר יפעילו שינויים מתאימים לפרמטרים אחרים. טמפרטורות גבוהות עלולות לגרום לשבירת ציפוי, שריפת לוחות וחריכה, וכתוצאה מכך אפקטים גרפיים וטקסטים של לייזר מטושטשים; אם הטמפרטורה נמוכה מדי ולא מגיעים לנקודת ריכוך השרף, הציפוי לא יתרכך, העברת מבנה המיקרו-ננו לא תהיה שלמה, ואפקט הלייזר יהיה גרוע. לחץ מוגזם גורם לעיוות הסרט ולנזק לגלגלת הצלחת; אם הלחץ נמוך מדי, ייתכן שהתמונה והטקסט לא יודפסו במלואם. אם המהירות מהירה מדי, היא עלולה לגרום לתמונות וטקסט מטושטשים, להדבקת צלחת או להסתבכות של סרט; אם המהירות איטית מדי, הסרט יתעוות עקב חום, שינוי צבע ויפחית את ההתנגדות לבלאי. מתח מוגזם גורם לעיוות סרט, תכונות פיזיקליות מופחתות, ואפילו התפוצצות מוטות; אם המתח נמוך מדי, הסרט יחליק ויתקמט, ומשפיע ישירות על אפקט הלייזר. לכן, ארבעת הגורמים הללו יחד קובעים את האפקטיביות של "בקרת סגירת סרט".
03/ בדיקה מקוונת
לפני ייצור הדפוס, מנהל המכונה, ה-IPQC והצוות הטכני חייבים לבצע בדיקה עצמית-, בדיקה הדדית ובדיקות סיור. לפני הפעלת המכונה, ודא כי פני השטח של גלגלת הצלחת נקיים מחומרים זרים; לאחר ההפעלה, יש להסיר פיסת סרט לייזר יצוק, למקם ולרשום עם לוחית הסרט, ולבדוק את אפקט הלייזר ההולוגרפי כדי לוודא שהוא עומד בדרישות הלקוח. אם מתרחשות חריגות, יש לכוונן את המהירות והמתח באופן מיידי כדי למנוע גרידה של הסרט. ההפקה יכולה להמשיך רק לאחר אישור שאין בעיות.
במהלך תהליך ייצור מכונת הדפוס, יש להשתמש בסטרובוסקופ כל 10 ~ 15 דקות כדי לבדוק או להאט כדי לבדוק את איכות המוצר. למוצרים בפורמט מלא-, התמקד בבדיקת איכות המראה שלהם כדי לבדוק אם יש בעיות כגון דליפת לחץ או כתמים לבנים; עבור מיצוב מוצרים, יש להקדיש תשומת לב מיוחדת לעיוות של הסרט. אם נמצאו בעיות כלשהן, יש לבצע התאמות מיידיות. לאחר כל החלפת גליל, יש לנגב את רולר הצלחת כדי למנוע נפילת אבק ולגרום ליקויי דפוס.
04/ סביבת סדנאות
במהלך פעולה-במהירות גבוהה, הסרט סופג חלקיקי אבק ולחות מהסביבה שמסביב, מה שמשפיע בעקיפין על איכות העיצוב. כדי להבטיח שסביבת הייצור עומדת בתקנים -ללא אבק וללא אבק-, על העובדים לעבור תחילה בחדר מקלחת האוויר לפני הכניסה לסדנה כדי להסיר אבק מגופם. תנודות גדולות בטמפרטורה ולחות עלולות לגרום לעיוות הסרט או אפילו לשנות את המאפיינים הפנימיים. לכן, סדנת הדפוס צריכה לשמור על סביבת עבודה יציבה יחסית, עם טמפרטורה של 20~25 מעלות ולחות של 55%~65%.
בעיות איכות ופתרונות נפוצים בתהליכי יציקת נייר כרטיסי לייזר הולוגרפיים
תהליך יציקת נייר כרטיס הלייזר ההולוגרפי מושפע מגורמים רבים כגון תכונות החומר, פרמטרי הציוד ותנאי הסביבה, וכתוצאה מכך פגמים באיכות. בהתבסס על תנאי הייצור בפועל, מסוכמים הגורמים, המאפיינים והפתרונות הממוקדים לארבעה סוגים של בעיות איכות ליבה, תוך איזון פרקטי ותפעול.
01/ המידע ההולוגרפי ותמונה מטושטשים בדרך כלל
התמונות והטקסט המוגמרים חסרים מרקם ברור, חסרים אפקטים תלת-ממדיים ותחושה תלת-ממדית-, ותחת מיקרוסקופים- בהספק גבוה, ייתכן שמבני מיקרו/ננו לא יתמלאו במלואם. ליקויים אלו נגרמים בעיקר על ידי ארבעה גורמים מרכזיים:
(1) טמפרטורה לא מספקת. הציפוי לא הגיע לטמפרטורת הריכוך, בעל יכולת זרימה גרועה ואינו יכול למלא את המיקרו-מבנה העמוק של לוחית הלייזר.
(2) Pressure too low. Insufficient filling driving force, especially affecting 3D graphics and text at depths >0.5μm.
(3) מהירות גבוהה מדי. זמן המגע בין הסרט לצלחת הלייזר הוא < 0.08 שניות, ומבנה המיקרו-ננו מתנתק לפני השלמת המילוי.
(4) זיהום עובש. מבנה המיקרו-ננו של לוחית הלייזר נחסם על ידי אבק ומשקעי סרטים, מה שהופך את זה לבלתי אפשרי להעביר את התמונות והטקסט.
יש צורך באמצעים מדויקים כדי לטפל בסיבות לעיל:
(1) הגדל כראוי את טמפרטורת רולר הצלחת כדי להשיג זרימה גבוהה בציפוי הסרט הבסיסי, תוך הבטחת מילוי מלא של המיקרו-מבנה העמוק של צלחת הלייזר.
(2) הגדל את הלחץ בין גלילי הצלחת כדי להטביע באופן מלא את המידע הגרפי של לוחית הלייזר על סרט הבסיס עם כוח מניע מספיק, מתאים במיוחד לגרפיקה תלת מימדית וטקסט בעומק > 0.5 מיקרומטר.
(3) צמצם את מהירויות ההתפרקות וההיפוך לאחור, הארך את זמן המגע בין סרט הבסיס לגלגלות הצלחת, והבטח שכפול מלא של מבני מיקרו- וננו.
(4) לפני הלמינציה, בדוק ביסודיות את לוחית הלייזר כדי לוודא שאין השמטות ותמונות וטקסט ברורים. נגב את המשטח מיד כדי להסיר אבק ומשקעים, ולמנוע חסימה מבנית.
02/ תמונות וטקסט חלקיים חלקיים
התופעה של מוצרים מוגמרים המציגים רצועות קבועות אופקיות ואנכיות או גרפיקה חסרה באזורי הקצה בעוד אזורים אחרים נשארים תקינים נגרמת בעיקר מארבעה גורמים מרכזיים:
(1) מצב גליל לחץ חריג, המתבטא בבליטה באמצע הגלגלת הגורמת לחסרים לרוחב או סטיית מקביליות שמאלית -ימינה העולה על 0.02 מ"מ, וכתוצאה מכך מגע למינציה לא אחיד.
(2) בקרת טמפרטורה לא נכונה, עם סטיית טמפרטורה צירית של גליל הלחץ העולה על 3 מעלות, ריכוך סרט לא מספיק באזורי-טמפרטורות נמוכות, לא מסוגל להעביר באופן מלא גרפיקה וטקסט.
(3) בלאי עובש: מבני מיקרו-ננו מקומיים של לוחית הלייזר נשחקים עקב למינציה לטווח ארוך-, מה שמשפיע על הדיוק של שכפול גרפי וטקסט.
(4) חוסר איזון בהתאמת המתח, מתח קצה לא מספיק של הסרט הרחב, הגורם לכשל מקומי בלחץ שווא.
כדי לטפל בסיבות שלעיל, יש לבצע את ההליכים הבאים: ראשית, בדוק את לוח הלייזר כדי לאשר הדפסים חסרים או בלאי מקומי, ונגב ונקה מיד את כל הכתמים שנמצאו; לאחר מכן, בדוק את השטיחות של גלילי הלחץ, בדוק אם יש פגמים בולטים, ובמקביל לבדוק את הולכת הטמפרטורה של גלילי הלחץ ואת מצב ההפעלה של מערכת ההולכה כדי להבטיח אחידות טמפרטורה ויציבות הציוד; אם לא נמצאו חריגות לאחר הבדיקה לעיל, נקבע שגוף גלגלת הלחץ שחוק ועיוות, ויש להחליף את גלגלת הלחץ בהקדם כדי להחזיר את דיוק הלחיצה ולפתור את בעיית הגרפיקה והטקסט החסרים.
03/ מתיחה גרפית ועיוות
הבדלי הממדים בין התמונות והטקסט של סרט הלייזר המוגמר לבין ממדי העיצוב, והעלייה הנצפית בתקופת הטקסטורה המיקרו- בהגדלה גבוהה, נגרמים בעיקר בשלושה גורמים עיקריים:
(1) בקרת מתח מוגזמת. המתח האורך חורג מהגבול האלסטי של הסרט, גורם למתיחה ועיוות של הסרט, אשר בתורו משנה את ממדי הטקסט הגרפי.
(2) הגדרת הטמפרטורה גבוהה מדי. לדוגמה, כאשר טמפרטורת העיבוד של סרט ה-PET עולה על 230 מעלות, הסרט הופך להיות מרוכך יתר על המידה, מה שגורם לשרשראות מולקולריות להימתח תחת כוחות חיצוניים, וכתוצאה מכך לממדים גרפיים ומיקרו- חריגים של מרקם.
(3) חוסר איזון בהתאמת המהירות. מהירות הסלילה גבוהה ממהירות הסרט, מה שיוצר כוח מתיחה על הסרט, גורם למתיחה אורכית ובסופו של דבר גורם לסטיות ממדים בין התמונות והטקסטים.
כדי לטפל בסיבות לעיל, ניתן לנקוט באמצעים המיועדים הבאים:
(1) הפחת את המתח האורך במהלך עיבוד הסרט, והבטחת ערך המתח נשמר בטווח הגבול האלסטי של הסרט כדי למנוע עיוות גרפי הנגרם על ידי מתיחה מוגזמת.
(2) הורד כראוי את טמפרטורת גליל הלחץ; לדוגמה, יש לשמור על טמפרטורת עיבוד סרט ה-PET מתחת ל-230 מעלות כדי למנוע ריכוך מוגזם של הסרט ומתיחה של שרשרת מולקולרית.
(3) התאם את מהירויות הסלילה וההתפרקות כדי להבטיח שמהירות הסלילה תואמת את מהירות הנסיעה של הסרט, הסר מתח שנגרם מהפרשי מהירות, הימנע מתיחה אורכית של הסרט והבטחת דיוק ממדי של הגרפיקה והטקסט.
04/ אי יישור של טקסט ותמונות
חוסר התאמה בין מידע גרפי הולוגרפי וטקסט וסימוני סרטים אחרים, קינון לא מדויק או חוסר התאמה בין שכבות של הולוגרפיות מרובות-צבע נובעים בעיקר משלושה סוגי בעיות:
(1) אי יישור סרט. מתח לא יציב גורם לכוח לא אחיד על הסרט, או לסטיות בהקבלה של רולר הלחץ, כל אלו עלולים לגרום לסטייה צידית של הסרט ולגרום לאי יישור גרפי.
(2) סטיית מיקום עובש. אם לוחית הלייזר וגליל הלחץ מחוברים באופן רופף, לוחית הלייזר נוטה להזיז מיקום במהלך תהליך היציקה, וכתוצאה מכך מיקום תמונה וטקסט לא מדויקים.
(3) תנודות מהירות. מהירות הסרט נעה בין מהירה לאטית, משבשת את הסנכרון האנכי של דיכוי הטקסט והתמונה, וגורמת לאי-יישור.
כדי לטפל בסיבות שלעיל, יש צורך תחילה להשוות סרט עם דוגמאות כדי למדוד סטייה במדויק, ולאחר מכן ליישם אמצעים ממוקדים:
(1) אם מדובר בסטייה לרוחב, התאם את יציבות המהירות של הסרט כדי למנוע את ההשפעה של תנודות מהירות, תוך אופטימיזציה של טמפרטורת הגלילים כדי לעזור לשפר את אי יישור הסרט.
(2) אם מדובר בסטייה אורכית, התמקד בהתאמת מתח הסרט כדי להבטיח יציבות מתח ולהימנע מחוסר יישור אורכי שנגרם על ידי תנודות מתח.
(3) אם הסטייה במיקום התבנית היא המקרה, -תקן מחדש את ההתאמה בין לוחית הלייזר לגלגלת הלחץ, תקן את מקביליות הגליל ופתור את בעיית המיקום הלא מדויק במקור, תוך הבטחת הדיוק של תהליך הקינון הגרפי ההולוגרפי.
סיכום ואאוטלוק
בעתיד, תהליך יציקת נייר כרטיסי לייזר הולוגרפי יכול להשיג פריצות דרך בחומרים, תהליכים והגנת הסביבה: בצד החומר, פיתחו והשתמשו במצעים מתחדשים ומתכלים יותר, פיתחו סרטים דקים בעלי חוזק- גבוה, ושפר את התאימות שלהם לתהליכי יציקה; בצע אופטימיזציה של גלילים מעוצבים וציוד ברוחב-במהירות-גבוהה בתהליך כדי לשפר את יעילות הייצור בקנה מידה גדול-; להגנה על הסביבה, נעשה שימוש בציפויים על בסיס מים-, ציפוי UV- לריפוי LED וחומרים אחרים עם פליטת VOC נמוכה. טכנולוגיה זו, המשלבת אופטיקה, חומרים ואמנות דפוס, התפתחה בדרך שמביאה לא רק חדשנות ויזואלית וקידמה תעשייתית, אלא גם מעשירה את ממדי התפיסה והביטוי האנושיים של העולם בצורה ייחודית.
בבחינת האפשרויות של תהליכי יציקת נייר כרטיסי לייזר הולוגרפיים, מאמר זה נוגע רק לפני השטח של תחום עצום זה, ויש להודות שלמחקר הנוכחי יש עדיין מגבלות. בין אם מדובר בפריצות דרך בתחום מדעי החומרים, העמקת תהליכים ידידותיים לסביבה, או אינטגרציה חלקה עם מערכות דיגיטליות חכמות, כולם דורשים חקירה מעמיקה ובינתחומית יותר.